
新闻资讯
更多+联系方式
更多+拆一个环模给你看:6个报废问题,看看你中了哪一个
最近收到好多做颗粒的老板发过来的报废环模照片,说环模用了没多久就磨得不能用,问宝壳是啥原因。
宝壳做颗粒机配件28年,这类照片见得太多。十张里有八九张,除了模具本身,更多在现场。今天挑六个最典型,一次说清的报废磨损长在哪、病根在哪。
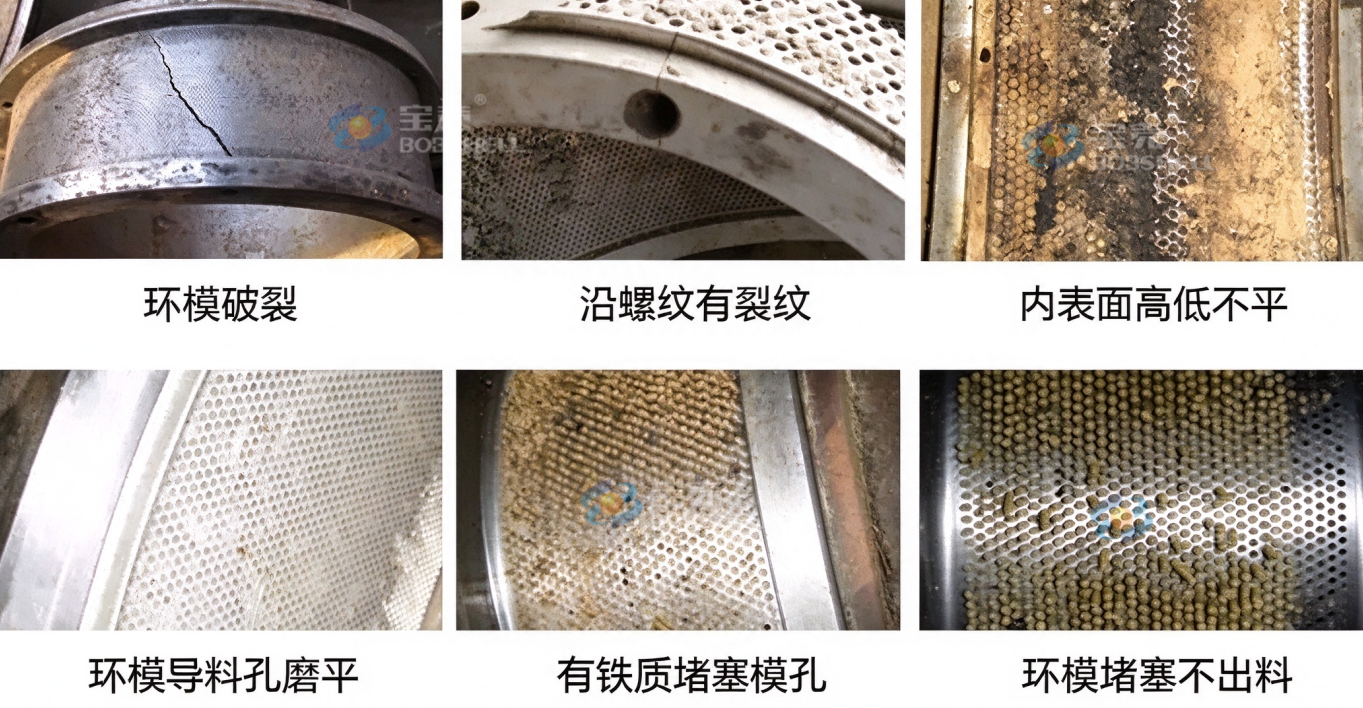
现象:沿圆周裂成两瓣,断口齐整,看不到明显的疲劳磨损痕迹。
原因:淬火后回火不到位,内应力没释放,模体偏脆;再碰上铁块异物、压缩比选大、壁厚磨薄了还硬撑,转着转着就裂穿。抱箍螺栓没拧紧、环模在盘上别劲,也是裂缝的起点。
怎么办:磁选器每班查;内壁磨出明显台阶就报废,别心疼配件钱赌停机损失。抱箍按对角分次拧到规定扭矩。
现象:裂纹从螺栓孔、螺纹位置往外延伸,模体内壁看着还挺完好。
原因:装配时扭矩过大或不匀,贴合面有毛刺、铁屑,环模局部受力不均,反复热胀冷缩裂纹就养出来了。
怎么办:装模前清理端面和传动盘,螺栓对角分次拧,别一个劲死拧一边。
现象:环模内壁磨得坑坑洼洼,一道深一道浅,转起来明显能看到高低差,压辊跟着单边偏磨。
原因:喂料刮刀磨偏,料全堆在半边,那边料层厚、压力大,磨得明显比别处快;还有模辊间隙四周不均、主轴轴承磨损后环模跳动,也会磨出不均匀的沟。
怎么办:宝壳建议每班开机前看一眼刮刀,磨得不对称就换;调模辊间隙时圆周测三点以上;定期查主轴轴承游隙,别只换模具不查轴承。
现象:模孔入口的喇叭口磨成圆弧,导料斜面没了,进料开始打滑,产量跟着往下掉。
原因:水分过干或过湿,料层没养起来,干料硬挤,模辊打滑,磨的全是入口;原料含硬杂物过多(稻壳、矿物质料尤其明显),磨得更快。
怎么办:原料水分调整在13%-18%范围;开机先小流量喂料把料层铺起来,别一上来拉满闸板。导料口磨平后压缩比就变了,颗粒质量跟着变,别硬凑合用。
现象:模孔里卡着铁屑、螺丝头,周围孔壁被挤变形,出料稀稀拉拉,颗粒长短不齐。
原因:磁选器装上就不管,吸满了也不清,硬铁渣被压辊硬挤进模孔。铁比料硬,进去就出不来。
怎么办:每天下班顺手清一遍磁选器;原料源头把关;堵铁的孔用通孔钻逐个清,清不动就报废。
现象:主机电流往下掉,模孔不出料,拆开一看一排孔全堵死。
原因:原料水分忽高忽低,干料硬、湿料粘,孔里积料结焦;停机前没把孔里的湿料顶出来,料一干比水泥还结实。
怎么办:开机前用少量油料或干料把模孔养开,再慢加料爬负荷——别空转干磨,空转最伤模辊和环模内壁。
老客户都知道,宝壳的环模压辊扛造,用着不烧心。你手里报废的模具对上哪一条了?评论区说下你碰到的现象,拍个磨损位置发过来,一起分析。
✅ 宝壳 BOBSHELL|张家口市宏兴机械 主要产品为宝壳系列压辊壳、压辊皮、环模、平模、偏心轴、压辊总成等颗粒机配件,广泛应用于饲料、化工、环保、再生利用等产业制粒机械设备中。
28 年颗粒机配件定制,耐磨、适配高、支持来图定制。业务经理:梁经理